JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Penanganan baja terkadang diperlakukan sebagai masalah transportasi sederhana: memasang pelat pada derek, memindahkan kumparan dengan forklift, memberi makan mesin. Siapa pun yang pernah menghabiskan waktu di lantai fabrikasi pasti tahu lebih baik. Seikat lembaran tipis bisa bengkok karena beratnya sendiri, pelat yang berat bisa berayun jika pusat gravitasinya salah dibaca, dan kumparan bisa teleskopik atau terbuka jika pembayarannya terburu-buru. Keputusan penanganan juga muncul kemudian sebagai goresan, lengkungan, pelintiran, dan kerataan yang tidak konsisten.
Penanganan baja yang baik menghubungkan tiga hal: muatan, peralatan, dan langkah proses selanjutnya. Ini bukan tentang membeli alat pengangkat terbesar dan lebih banyak tentang mencocokkan metode dengan material, jangkauan, permukaan, dan ritme garis.
Petakan aliran material sebelum memilih peralatan
Sebelum membandingkan derek atau pengangkat vakum, telusuri rute yang dilalui pelat atau kumparan melalui gedung. Dimana tibanya? Bagaimana cara menyimpannya? Apakah dipotong, diratakan, dilubangi, atau dibentuk sebelum langkah selanjutnya? Setiap perpindahan menambah kemungkinan terjadinya kerusakan dan titik di mana operator harus meraih, mengangkat, memutar, atau memposisikan beban dengan tangan.
Peta aliran material yang sederhana sering kali mengungkapkan bahwa langkah penanganan yang paling sulit bukanlah yang terberat. Ini mungkin berupa lembaran tipis yang melentur selama pengangkatan hisap, tumpukan blanko berminyak yang tergelincir, atau gulungan yang harus diposisikan tepat pada mandrel decoiler. Tabel di bawah ini merupakan titik awal praktis untuk mencocokkan metode penanganan dengan bentuk material.
| Bentuk materi | Risiko penanganan yang umum | Apa yang harus diverifikasi |
|---|---|---|
| Lembaran tipis | Membungkuk, goresan permukaan, kehilangan isapan | Cakupan bantalan, kekakuan lembaran, dukungan tepi |
| Piring berat | Beban terjatuh, titik jepit, beban berlebih pada derek | Berat, pusat gravitasi, titik angkat, kapasitas terukur |
| gulungan | Kerusakan tepi, pembukaan koil, hasil yang tidak aman | gulungan ID and OD, weight, mandrel capacity, floor space |
| Potong bagian yang kosong | Ketidakstabilan tumpukan, minyak, tepi tajam | Ketinggian tumpukan, metode pegangan, alat pelindung diri |
Intinya bukanlah membuat dokumen untuk setiap gerakan. Hal ini untuk mengidentifikasi di mana forklift atau derek di atas kepala untuk keperluan umum dapat diterima dan di mana pengangkat, manipulator, atau langkah perataan khusus akan membuat pekerjaan lebih aman dan dapat diulang.
Pengangkatan yang aman dimulai dengan bebannya, bukan pengangkatnya
Setiap alat pengangkat memiliki batasan, dan batasan tersebut berubah seiring dengan bentuk dan kondisi beban. Pengangkat vakum yang bekerja dengan baik pada lembaran yang bersih, rata, dan digulung dingin mungkin akan bermasalah pada pelat yang berminyak, berkarat, atau berpori. Susunan sling yang stabil untuk blanko simetris mungkin tidak aman untuk pengelasan di luar pusat. Pertanyaan pertama yang selalu muncul adalah: apa sebenarnya yang diangkat, dan bagaimana cara menyeimbangkannya?
Berat badan, keseimbangan, dan keterikatan
Konfirmasikan berat beban daripada memperkirakannya dari gambar. Periksa pusat gravitasi, terutama untuk pelat dan bundel asimetris. Gunakan titik pengangkatan terukur, balok penyebar jika diperlukan, dan alat tambahan yang sesuai untuk permukaan. Bagan beban derek bukanlah sebuah saran; itu adalah batas antara gaya angkat yang dikendalikan dan beban yang dijatuhkan. Untuk kumparan, metode mandrel atau pengangkatan harus menopang kumparan tanpa merusak tepinya atau membiarkan pembungkusnya kendor.
Cocokkan cengkeramannya dengan permukaan
Pengangkat vakum berguna untuk lembaran, pelat, dan kaca karena membuat permukaan atas tetap bersih dan mengurangi tekanan manual. Namun mangkuk pengisap memerlukan area kontak yang cukup, permukaan penyegelan yang bersih, dan cadangan vakum atau penahan pengaman jika terjadi gangguan listrik. Operator harus menguji cengkeraman sebelum setiap pengangkatan dan mengetahui apa yang harus dilakukan jika beban mulai tergelincir. Jika vakum tidak sesuai, klem mekanis, balok pengangkat, atau pengangkatan derek yang direncanakan dengan baik mungkin merupakan pilihan yang lebih baik.
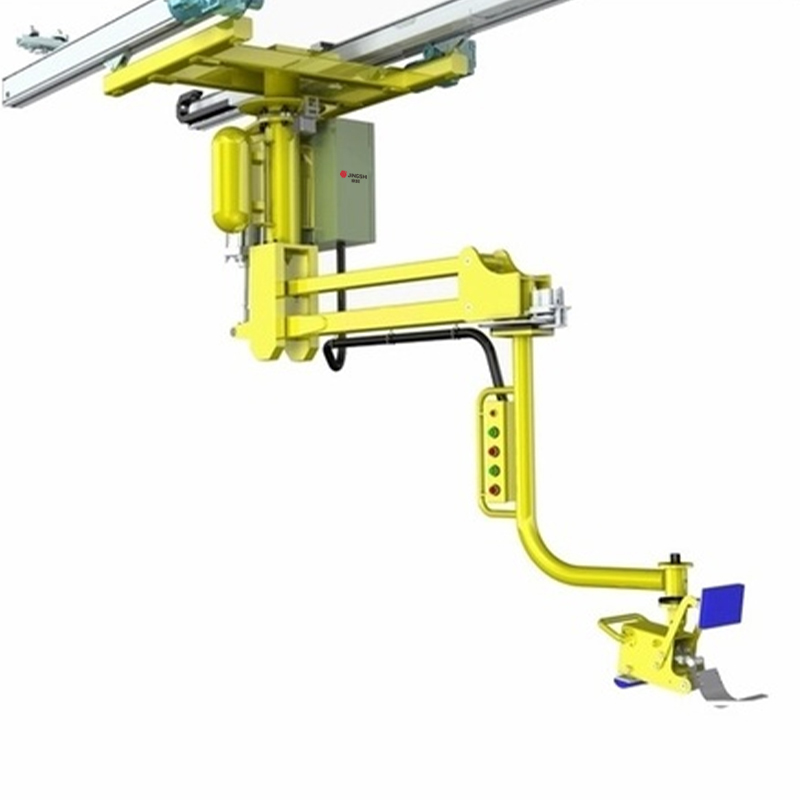
 Mesin Pengangkat Vakum Mobile Suction Cup untuk Penanganan Berulang Pengangkat vakum beroda dengan boom berputar 360° dan kepala hisap modular mendukung pemindahan karton, tas, drum, lembaran logam, dan kaca oleh satu orang. Lihat Produk →
Untuk penanganan berulang di mesin atau stasiun perakitan, pengangkat vakum bergerak atau jib crane dapat mengurangi jangkauan, puntiran, dan pengangkutan manual. Peralatan harus mengikuti pergerakan alami operator, tidak memaksa operator untuk bekerja di sekitar peralatan.
Kontrol kerataan termasuk dalam rencana penanganan
Baja tidak berhenti berubah ketika meninggalkan kumparan atau rak. Tekanan internal akibat penggulungan, pendinginan, dan pemrosesan sebelumnya dapat terlepas ketika suatu bagian dipotong, dilubangi, atau dipotong dengan laser. Lembaran yang terlihat rata di atas palet mungkin bengkok setelah dipotong, menyebabkan celah yang tidak konsisten pada pengepresan, pemasangan yang buruk, atau pengerjaan ulang yang berlebihan. Itulah sebabnya leveling sering kali menjadi masalah penanganan dan juga masalah kualitas.
Perata presisi mengurangi lengkungan, putaran, dan gelombang tepi dengan membengkokkan material melalui roller yang dikontrol. Hal ini membuat pengumpanan di hilir lebih dapat diprediksi dan mengurangi waktu yang dihabiskan operator untuk meluruskan atau menolak komponen. Pemilihan harus didasarkan pada tingkat bahan, kisaran ketebalan, lebar, kekuatan luluh, kerataan yang dibutuhkan, dan kecepatan garis yang dapat didukung oleh proses tersebut. Jika toleransi kerataan belum ditentukan, tentukan terlebih dahulu sebelum membandingkan mesin; jika tidak, setiap kutipan didasarkan pada asumsi yang berbeda.
Untuk tim yang membutuhkan referensi bersama, panduan ini untuk toleransi kerataan lembaran logam adalah titik awal yang berguna untuk percakapan antara produksi, kualitas, dan pemasok peralatan.
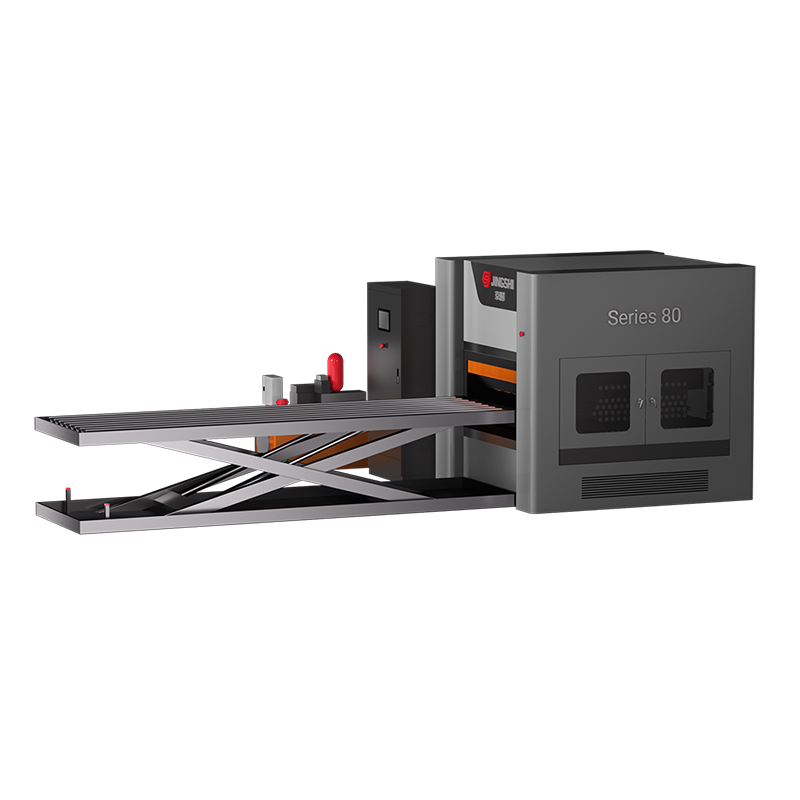
 Mesin Leveling Presisi Hidraulik Empat Kolom untuk Lembaran Logam Menangani lembaran 0,8–5,0 mm dengan akurasi ±0,01–0,05 mm, 23 rol, dan resep HMI; menilai kesesuaian dengan pemuatan jalur, pengumpanan, dan aliran hilir. Lihat Produk →
Berdasarkan pengalaman kami, hasil yang paling stabil diperoleh ketika penyamarataan ditentukan sebagai bagian dari keseluruhan aliran: bagaimana sheet dimuat, bagaimana diumpankan, bagaimana diukur, dan bagaimana dipindahkan ke stasiun berikutnya. Mesin yang berkinerja baik dalam pengujian terisolasi namun tidak sesuai dengan ritme garis akan segera menjadi hambatan.
Penanganan koil: pikirkan dari decoiler hingga pemotongan pertama
Kumparan bukan hanya paket yang berat. Ini menyimpan energi, dan energi itu harus dikontrol selama pemuatan, threading, dan pembayaran. Decoiler, pelurus, pengumpan, loop, dan stasiun pemotongan atau pelubang membentuk suatu sistem. Jika salah satu elemen berukuran terlalu kecil atau tidak tersinkronisasi dengan baik, garis tersebut dapat menandai permukaan, kehilangan registrasi, atau menimbulkan kelonggaran yang membahayakan operator.
Sinkronisasi baris lebih penting daripada kecepatan judul
Garis koil yang berjalan lebih cepat daripada mesin press atau laser dapat menyebabkan pengumpanan berhenti-mulai dan kualitas komponen tidak konsisten. Jalur yang terlalu lambat mungkin memaksa penanganan manual yang tidak diperlukan di antara pengoperasian. Sasaran praktisnya adalah aliran yang lancar dan berkesinambungan dengan kecepatan yang dapat diterima oleh proses hilir. Itu berarti memeriksa berat kumparan dan OD, kapasitas mandrel, diameter gulungan pelurus, akurasi pengumpanan, kontrol loop, dan ruang yang diperlukan untuk akses pemeliharaan.
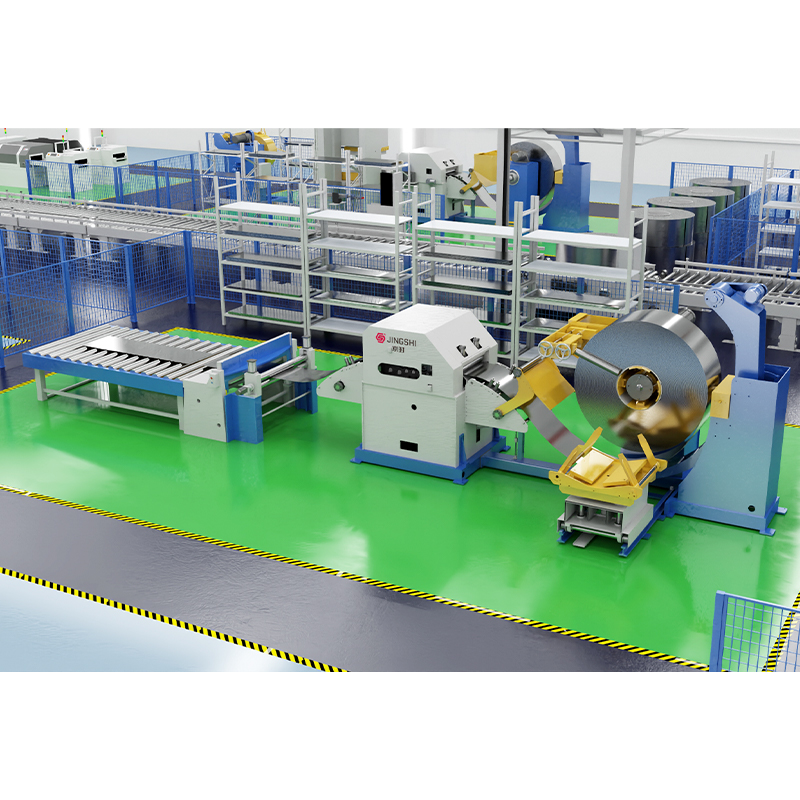 Pengumpan Pelurus Decoiler Presisi Tinggi dan Garis Potong-ke-Panjang Mengintegrasikan uncoiling, leveling, servo feeding, dan shearing untuk aluminium dan koil tahan karat; periksa berat koil, akurasi umpan, kontrol loop, dan ritme garis tekan. Lihat Produk →
Untuk pekerjaan otomotif dan stamping presisi, penanganan koil sering kali perlu mendukung toleransi yang ketat dan kemampuan pengulangan yang tinggi. Permintaan aplikasi bisa sangat berbeda dari bengkel fabrikasi pada umumnya, jadi ada baiknya untuk meninjaunya aplikasi suku cadang otomotif dan sepeda motor persyaratan awal, sebelum tata letak garis diperbaiki.
Mengangkat peralatan di sekitar garis
Tidak ada satu pun alat pengangkat yang dapat menangani setiap tugas penanganan baja. Derek di atas kepala efisien untuk perjalanan jauh dan beban berat. Jib crane menyediakan jangkauan cepat di sel kerja. Derek berlengan lipat dapat menjangkau area di mana jib standar tidak dapat digunakan. Manipulator berbantuan daya membantu operator memposisikan suatu komponen tanpa mengambil beban penuh. Pengangkat vakum menangani lembaran, pelat, dan permukaan tidak berpori lainnya jika susunan cangkir sesuai dengan beban.
Pilih berdasarkan jangkauan, luas lantai, dan frekuensi
- Gunakan jib yang berdiri bebas atau derek lengan lipat bila area kerja memerlukan jangkauan lokal tanpa menempati jalur derek di atas kepala yang permanen.
- Gunakan jib yang dipasang di dinding dengan ruang lantai yang sempit dan jangkauannya dapat ditopang oleh struktur bangunan.
- Gunakan manipulator untuk tugas pemosisian, putaran, atau perakitan berulang yang mana operator harus memandu komponen dengan tangan.
- Gunakan pengangkat vakum jika permukaannya sesuai dan prioritasnya adalah menjaga bagian atas lembaran tetap bersih dan menghindari tanda.
Tata letak adalah bagian dari seleksi. Alat pengangkat yang menghalangi lorong, memaksa operator berjalan mundur, atau tidak dapat mencapai rak penyimpanan akan dilewati karena tekanan produksi. Tandai zona pengambilan dan penurunan, jaga jalur perjalanan tetap bersih, dan pastikan pegangan kendali dapat diakses dari posisi berdiri alami.
Kebiasaan sehari-hari yang melindungi manusia dan materi
Peralatan saja tidak membuat penanganan baja menjadi aman. Rutinitas di sekitar peralatan dilakukan. Pemeriksaan singkat sebelum giliran kerja dan rencana pengangkatan yang jelas mencegah banyak masalah yang menyebabkan cedera atau kerusakan material.
- Periksa sling, kait, rantai, mangkuk pengisap, selang, dan liontin kendali sebelum pengangkatan pertama.
- Pastikan berat beban dan keseimbangannya, terutama bila pelat atau kumparan telah dipotong atau dibundel kembali.
- Uji pegangan vakum dan periksa apakah pengukur vakum tetap stabil sebelum memindahkan beban.
- Jauhkan tangan, kaki, dan pakaian longgar dari titik jepitan dan jalur perjalanan.
- Gunakan pelindung tepi dan penumpukan yang benar agar material yang disimpan tidak bergeser atau terjatuh.
- Berhenti dan laporkan suara bising, penyimpangan, kendur, atau kerusakan permukaan yang tidak biasa, alih-alih mengatasinya.
Pelatihan harus mencakup apa yang tidak boleh diangkat serta cara mengangkatnya. Operator memerlukan wewenang untuk menghentikan sementara pekerjaan ketika beban terlihat tidak stabil atau alat tambahan tidak sesuai. Budaya itu lebih berharga daripada peralatan apa pun.
Memilih mitra penanganan baja
Percakapan pemasok terbaik dimulai dengan bahan dan prosesnya, bukan halaman katalog. Bawalah kisaran ketebalan, ukuran kumparan, ukuran bagian, persyaratan kerataan, kecepatan garis, dan ruang lantai yang tersedia. Tanyakan bagaimana metode pengangkatan akan diintegrasikan dengan jalur perataan atau kumparan, bagaimana operator akan dilatih, dan suku cadang serta dukungan layanan apa yang tersedia setelah commissioning.
Seorang mitra praktis akan meminta untuk melihat rute yang diambil baja tersebut dan akan menunjukkan di mana metode yang lebih sederhana mungkin sudah cukup. Ini adalah pendekatan yang kami sukai: selesaikan masalah penanganan pada titik di mana masalah tersebut benar-benar terjadi, baik itu alat pengangkat, penyamarataan, atau garis koil yang terkoordinasi. Ketika beban, mesin, dan manusia dipertimbangkan bersama-sama, penanganan baja menjadi lebih dari sekedar pergerakan. Ini menjadi bagian produksi yang terkendali dan berulang.