JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Berjalanlah ke lantai pemrosesan koil mana pun dan Anda dapat mengetahui banyak tentang pengoperasiannya melalui apa yang terjadi setelah koil dibongkar. Garis blanking multi-potong adalah salah satu aset yang secara diam-diam mengubah ritme seluruh pabrik. Alih-alih satu strip mengumpankan gunting, tali pancing mengambil kumparan utama, memotongnya menjadi beberapa strip yang lebih sempit, meratakan strip tersebut, dan memotongnya memanjang, sering kali menumpuk blanko yang sudah jadi dalam satu lintasan terus menerus. Bagi perakit yang membeli gulungan per ton dan mengirimkan bagian per bagian, perbedaan tersebut bersifat praktis, bukan akademis.
Jika Anda membandingkan opsi peralatan atau mencoba memutuskan apakah jalur multi-potong termasuk dalam perluasan Anda berikutnya, pertanyaan yang berguna bukan hanya tentang kecepatan. Hal tersebut mengenai rentang lebar, kerataan, pergantian, skrap, dan bagaimana garis tersebut sesuai dengan material dan orang yang akan menjalankannya.
Apa Itu Garis Blanking Multi-Potong?
Garis blanking multi-potong, terkadang disebut garis multi-blanking, menggabungkan dua operasi yang sering kali terpisah: menggorok sesuai lebar dan memotong memanjang. Kumparan induk dipasang pada uncoiler, dijalin melalui kepala penggorok, ditarik melalui alat perata, dan diumpankan ke pemotongan geser atau sejenisnya. Karena kepala penggorok membagi kumparan menjadi beberapa strip, garis tersebut dapat menghasilkan beberapa blanko melintasi lebar kumparan dalam satu goresan. Itu adalah bagian “multi”, dan dari situlah sebagian besar keuntungan throughput berasal.
Ini bukan sekadar garis potong memanjang dengan pisau tambahan. Jalur tersebut harus mengatur ketegangan strip, toleransi lebar, duri, penghilangan sisa, dan kualitas tumpukan di setiap strip sekaligus. Strip sempit di tepi luar berperilaku berbeda dari strip lebar di tengah. Desain garis yang baik memperhitungkan hal tersebut mulai dari pinch roll pertama hingga penumpuk, dan sistem kontrol harus menjaga seluruh set strip bergerak sebagai satu proses yang terkoordinasi.
Jalur yang umum mencakup uncoiler, peeler dan hold-down, pinch roll, slitting head, scrap winder atau chopper, leveler, loop pit, servo feed, shear, run-out conveyor, dan stacker. Pengaturan yang tepat bervariasi berdasarkan bahan, lebar, ketebalan, dan kualitas hasil akhir yang dibutuhkan pelanggan.
Cara Kerja Garis, Langkah demi Langkah
- Pemuatan dan pelepasan kumparan. Kumparan master dimuat, dibuka, dan dimasukkan ke saluran. Uncoiler harus menahan tegangan yang stabil seiring perubahan diameter kumparan.
- Menggorok menjadi lebar. Pisau putar memotong lebar kumparan penuh menjadi lebar strip yang dibutuhkan. Jarak bebas dan tumpang tindih pisau diatur untuk ketebalan dan kualitas material.
- Penanganan barang bekas. Tepian trim dan potongan sempit yang ditolak digulung, dipotong, atau dibuang sehingga tidak mengganggu jalur strip.
- Penyamarataan. Strip melewati perata presisi yang menghilangkan set kumparan, panah otomatis, dan gelombang tepi sebelum dipotong. Kerataan di sini mempengaruhi panjang potongan, kualitas tumpukan, dan pembentukan hilir.
- Putar dan beri makan. Sebuah loop atau akumulator mengisolasi proses pemotongan terus menerus dari aksi start-stop geser. Umpan servo mengukur setiap panjang secara akurat.
- Memotong memanjang. Pemotongan geser atau pemotongan serupa akan menghasilkan panjang blanko. Potongannya harus berbentuk persegi, tidak memiliki duri, dan dapat diulang pada semua potongan.
- Menumpuk. Blanko yang sudah jadi diangkut dan ditumpuk sedemikian rupa sehingga melindungi permukaan, menjaga keakuratan penghitungan, dan membuat tumpukan mudah untuk dikeluarkan.
- Kontrol dan pergantian. Pengaturan resep, pengaturan pisau, panjang umpan, dan penyesuaian penumpuk menentukan seberapa cepat jalur berpindah dari satu pekerjaan ke pekerjaan berikutnya.
Multi-Blanking vs. Pemotongan Standar ke Panjang
Kedua jenis lini tersebut tumpang tindih, namun memecahkan masalah produksi yang berbeda. Garis potong-ke-panjang standar seringkali merupakan jawaban yang lebih sederhana ketika lebar pekerjaan satu per satu dan kecepatan pergantian lebih penting daripada output per kumparan. Garis multi-potong mendapatkan tempatnya ketika kumparan yang sama dapat menghasilkan beberapa lebar yang dapat dijual atau ketika volume kosong cukup tinggi untuk membenarkan pengaturan celah ekstra.
| Pertimbangan | Pemotongan Standar ke Panjang | Garis Blanking Multi-Potong |
|---|---|---|
| Masukan utama | Lebar satu kumparan master | Satu kumparan induk dibelah menjadi beberapa strip |
| Keluaran per siklus | Satu strip, satu potong panjang | Beberapa strip dan beberapa blanko di seluruh lebarnya |
| Perubahan lebar | Biasanya koil baru atau trim tepi | Pengaturan menggorok dan perubahan pisau |
| Fokus perkakas | Meratakan, memberi makan, dan mencukur | Kepala penggorok, penyamarataan, pengumpan, geser, dan penumpuk |
| Paling cocok | Proses dengan lebar tunggal yang sederhana dan perubahan yang sering terjadi | Blanko bervolume tinggi dan lebar ganda dari satu kumparan |
| Peralihan perhatian | Kompleksitas pengaturan yang lebih rendah | Disiplin pengaturan lebih banyak, tetapi output per koil lebih tinggi |
Pilihan yang tepat biasanya tergantung pada buku pesanan. Jika sebagian besar pekerjaan memiliki lebar yang sama dan jangka pendek, jalur konvensional dapat membuat pabrik lebih fleksibel. Jika material yang sama dapat dipecah menjadi beberapa lebar akhir atau diumpankan ke beberapa sel hilir, pendekatan multi-potong dapat mengurangi penanganan dan meningkatkan pemanfaatan kumparan.
Dimana Pengosongan Multi-Potong Terbayar
Pengosongan multi-potong paling berguna ketika blanko yang sudah jadi berbentuk persegi panjang atau ketika mesin press hilir atau laser memotong bentuk akhir. Ini bukan tentang menghasilkan kontur yang rumit dan lebih banyak tentang mengubah kumparan menjadi datar, akurat, dan bertumpuk dengan cepat. Itu cocok untuk berbagai operasi pemrosesan logam, termasuk suku cadang otomotif dan sepeda motor , lift dan komponen arsitektur, lemari listrik, mesin pertanian, mata gergaji, dan stamping presisi.
Di banyak pabrik ini, garis pengosongan digunakan untuk mesin press, sel laser, atau operasi pembentukan, sehingga kerataan dan ketinggian tumpukan yang konsisten sama pentingnya dengan kecepatan mentah. Blanko yang agak panjang namun rata mungkin masih berfungsi dengan baik. Blanko dengan panjang yang tepat namun memiliki gelombang tepi atau panah otomatis dapat menyebabkan salah pengumpanan, pemasangan yang buruk, dan pengerjaan ulang ekstra di bagian hilir. Itulah mengapa leveling patut mendapat perhatian yang sama seperti slitting head.
Apa yang Harus Diperhatikan Saat Menentukan Garis
Ukuran garis dimulai dari kumparan, bukan brosur. Sebelum membandingkan kecepatan, tentukan kisaran material yang sebenarnya ingin Anda jalankan dan standar kualitas yang harus dipenuhi oleh blanko yang sudah jadi. Garis yang terlalu besar untuk suatu pekerjaan bisa membuat frustasi seperti halnya garis yang terlalu kecil.
- Lebar kumparan, ketebalan, dan kekuatan luluh. Periksa jangkauan penuhnya, bukan hanya titik tengahnya. Material yang lebih berat atau berkekuatan lebih tinggi mempengaruhi beban pisau, kekuatan penyamarataan, dan kapasitas geser.
- Jumlah potongan dan lebar strip. Pastikan kepala penggorok dapat menangani strip tersempit yang ingin Anda produksi dan pembuangan sisa disesuaikan dengan volume trim.
- Kemampuan meratakan. Leveler harus disesuaikan dengan lebar strip, ketebalan, dan standar kerataan. Gulungan yang lebih banyak dan penyesuaian yang presisi membantu material tipis dan pekerjaan berkualitas permukaan tinggi.
- Jenis geser dan kualitas potongan. Putuskan apakah metode geser lurus, geser terbang, atau metode pemotongan lainnya sesuai dengan persyaratan duri dan persegi.
- Penumpukan dan perlindungan permukaan. Garis cepat yang menandai permukaan atas atau menghasilkan tumpukan yang tidak rata sebenarnya tidak produktif.
- Pergantian dan pengaturan pisau. Tanyakan berapa lama waktu yang dibutuhkan untuk mengubah lebar, alat apa yang diperlukan, dan apakah pengaturan dapat disimpan sebagai resep.
- Kontrol dan keamanan. Pemasangan ulir, akses pisau, pelindung, dan visibilitas operator harus dipertimbangkan sejak awal, bukan setelah pemasangan.
Pemeriksaan Kualitas yang Penting di Lantai
Pada jalur multi-bagian, kualitas adalah sebuah rantai. Satu tautan lemah muncul di penumpuk. Pemeriksaan rutin yang praktis biasanya mencakup lebar strip, tinggi duri, kerataan, panjang potongan, bentuk persegi, dan kondisi permukaan. Periksa beberapa bagian pertama yang kosong setelah pengaturan, lalu ambil sampel pada interval yang ditentukan saat kumparan melemah.
- Toleransi lebar. Ukur beberapa strip pada kumparan, bukan hanya strip tengah.
- Kualitas duri dan tepi. Lihatlah kedua tepian yang dibelah dan tepian yang terpotong. Pisau tumpul atau jarak bebas yang salah akan muncul dengan cepat.
- Kebosanan. Periksa set koil, panah otomatis, gelombang tepi, dan gesper tengah setelah diratakan dan lagi setelah pemotongan.
- Potong panjang dan persegi. Panjang yang konsisten hanya berguna jika potongannya berbentuk persegi dan tumpukannya benar.
- Kondisi permukaan. Perhatikan bekas gulungan, goresan, dan kerusakan akibat penanganan, terutama pada bagian yang terlihat atau dicat.
- Kualitas tumpukan. Penghitungan, penyelarasan, dan interleaving memengaruhi perilaku blanko pada operasi berikutnya.
Integrasi Dengan Operasi Leveling dan Hilir
Leveling bukanlah catatan tambahan pada garis blanking multi-potong. Jika strip membawa kumparan atau gelombang tepi ke dalam geser, panjang potongan mungkin tepat sementara blanko masih gagal di bagian hilir. Perata harus berukuran untuk lebar strip penuh dan rentang tertipis hingga paling tebal yang Anda rencanakan untuk dijalankan, dengan dukungan gulungan yang cukup dan penyesuaian untuk menangani bahan yang sebenarnya Anda beli.
Untuk tata letak decoiler-pelurus-pengumpan konvensional, jalur CTL kami yang berpresisi tinggi adalah referensi yang berguna ketika pekerjaan memerlukan pengumpanan yang akurat dan keluaran potongan-panjang daripada menggorok multi-strip.
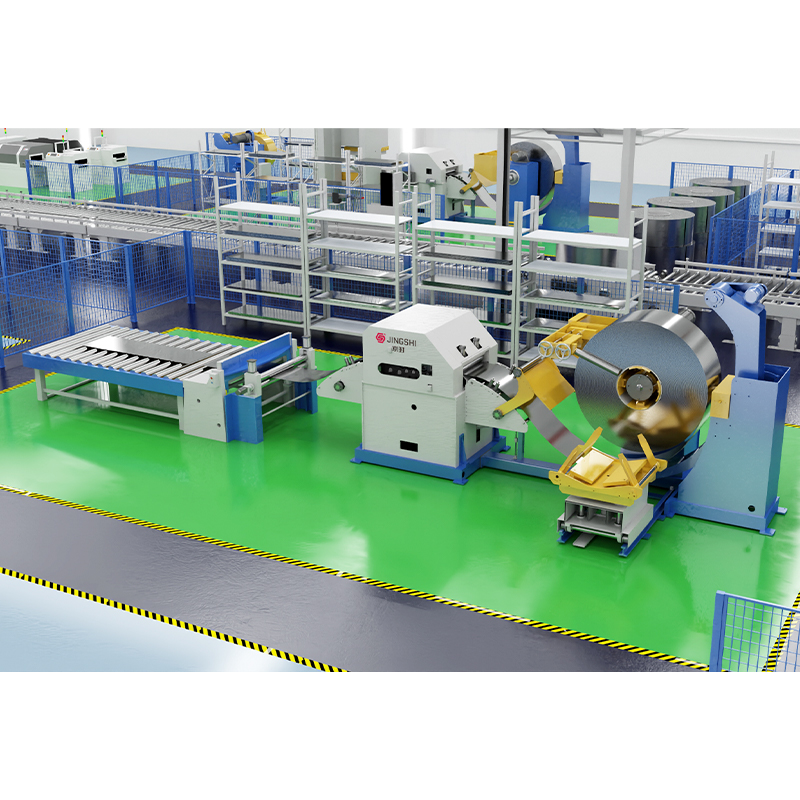 Garis Potong-ke-Panjang Pengumpan Pelurus Decoiler Presisi Tinggi Untuk tata letak pengumpanan koil konvensional yang memerlukan pengumpanan dan pemotongan yang akurat, jalur terintegrasi ini menggabungkan pelepasan gulungan, perataan, pengumpanan servo, dan keluaran potong-ke-panjang. Lihat Produk →
Ketika garis blanking memberi makan sel laser dan bukannya geser mekanis, jendela proses berubah. Kualitas tepi, kerataan, dan posisi lembaran menjadi lebih penting karena tidak ada alat press untuk menyerap variasi kecil. Jika Anda masih mempertimbangkan blanking berbasis geser dibandingkan pemotongan laser, panduan ini akan membantu Anda pengosongan laser yang diberi umpan koil berjalan melalui proses dan trade-off.
Untuk pengosongan laser yang diumpankan koil, garis decoiling, leveling, dan laser blanking kami menunjukkan bagaimana leveling dan pemotongan dapat diintegrasikan tanpa geser mekanis.
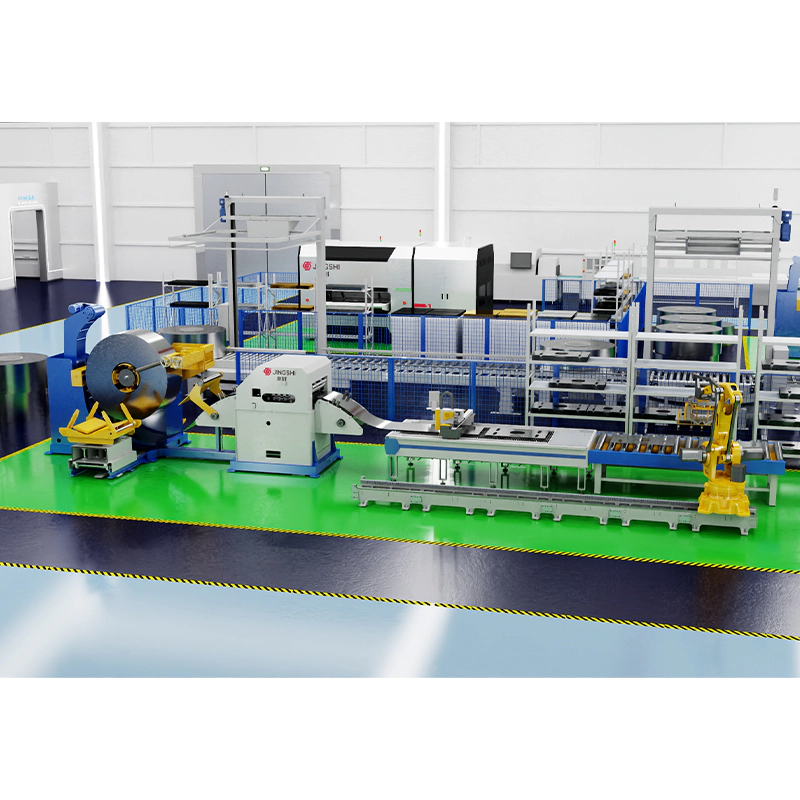 Garis Decoiling, Leveling, dan Laser Blanking Untuk blanking laser pengumpan koil tanpa geser mekanis, lini ini mengintegrasikan decoiling, leveling, feeding servo, pemotongan laser, dan penumpukan otomatis untuk produksi blanko yang fleksibel. Lihat Produk →
Jika langkah selanjutnya adalah stamping, garis harus memberikan posisi strip dan panjang umpan yang konsisten kepada mesin press. Garis punching pengumpan pelurus decoiler berkecepatan tinggi dengan sistem pengumpanan servo 3-in-1 adalah salah satu cara untuk menghubungkan penanganan koil, perataan, dan pengumpanan tekan dalam tata letak yang kompak.
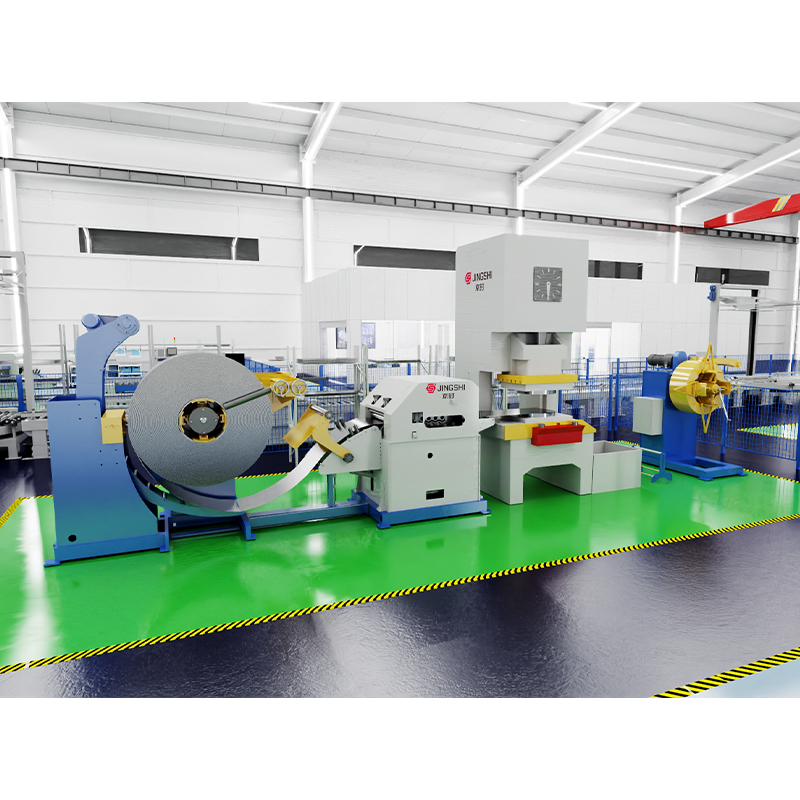 Garis Punching Pengumpan Pelurus Decoiler 3-in-1 Berkecepatan Tinggi Untuk menghubungkan penanganan koil, perataan, dan pengumpanan tekan dalam tata letak stamping yang ringkas, garis servo 3-in-1 ini mendukung pelubangan terus menerus dengan panjang umpan yang akurat. Lihat Produk →
Kata Praktis tentang Tata Letak dan Dukungan
Garis blanking multi-potong adalah sebuah sistem, bukan daftar mesin. Hasil terbaik dicapai ketika tahap penggulungan, pemotongan, perataan, pengumpanan, pemotongan, dan penumpukan dirancang sebagai satu proses dan ketika operator memiliki ruang untuk memasang benang, memeriksa, mengganti pisau, dan membuang sisa dengan aman. Di sinilah pengalaman di lapangan sama pentingnya dengan spesifikasi peralatan.
Jika Anda merencanakan jalur baru atau mengganti proses potong-ke-panjang yang lama, mulailah dengan rentang material, ukuran blanko, dan operasi hilir. Kemudian ukur garis di sekitar kenyataan itu. Garis blanking multi-potong yang serasi dapat mengubah kumparan menjadi blanko dengan langkah penanganan yang lebih sedikit dan kerataan yang lebih konsisten, namun hanya jika rentang lebar, kualitas perataan, dan rutinitas pergantian tepat untuk pekerjaan tersebut.