JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Kunjungi hampir semua toko fabrikasi logam dan Anda akan mendengar percakapan yang sama. Bentuk bagian baru telah tiba, cetakan harus dihitung ulang, dan mesin cetak tidak digunakan sementara semua orang menunggu. Teknologi laser blanking tumbuh dari rasa frustrasi tersebut. Alih-alih cetakan yang mengeras mengenai lembaran, sinar laser terfokus menelusuri garis luar benda kerja, mengikuti jalur yang disimpan dalam perangkat lunak. Ubah gambarnya, ubah programnya, dan bagian kosong berikutnya akan muncul dalam hitungan menit, bukan minggu. Bagi produsen yang menggunakan koil, idenya telah berkembang menjadi sesuatu yang lebih besar: garis-garis lengkap yang dapat dibuka, diratakan, dipotong, dan ditumpuk tanpa tekanan di mana pun dalam prosesnya.
Perbedaan Teknologi Laser Blanking dengan Die Blanking
Kedua metode tersebut mengubah bahan datar menjadi benda kerja berbentuk kosong. Namun, fisikanya sangat berbeda, dan perbedaan itu membentuk setiap keputusan yang diambil.
Cetakan blanking adalah alat pemotong presisi yang dibuat untuk satu garis luar. Ini cepat, dapat diulang, dan setelah dijalankan, biaya per komponennya sangat rendah. Apa yang tidak bisa dilakukannya adalah berubah pikiran. Setiap geometri baru berarti peralatan baru, waktu uji coba baru, dan babak baru penyetelan pers. Pada program jangka panjang dengan desain yang stabil, pertukaran tersebut masih masuk akal.
Pengosongan laser bekerja sebaliknya. Tidak ada alat untuk dibuat, hanya program pemotongan yang perlu dimuat. Insinyur dapat beralih antara panel aluminium dan braket baja berkekuatan tinggi dalam shift yang sama, dan prototipe dapat dijalankan pada peralatan yang sama dengan komponen produksi. Perbedaannya juga berbeda: hasil yang dihasilkan bergantung pada panjang potongan, bukan kecepatan goresan, dan ketebalan material menjadi kendala nyata, bukan detail.
- Biaya perkakas beralih dari satu cetakan per bagian ke program per bagian.
- Pergantian diukur dalam hitungan menit, bukan minggu.
- Kualitas tepian bergantung pada fokus, gas, dan kecepatan, bukan jarak bebas cetakan.
- Volume yang sangat tinggi masih mendukung cetakan yang kokoh.
Di dalam Garis Blanking Laser Coil-Fed
Kebanyakan laser blanking yang diproduksi saat ini bukanlah lembaran datar yang diumpankan dengan tangan. Ini dimulai dengan koil, dan peralatan di sekitar laser melakukan sebagian besar pekerjaan.
Penanganan Coil, Leveling dan Feeding
Kumparan baja atau aluminium tiba dengan kencang, membawa tekanan yang terkunci dari penggulungan. Memasukkan material itu langsung ke laser adalah suatu kesalahan. Oleh karena itu, garis pengosongan laser yang diumpankan kumparan dimulai dengan decoiler, melewati strip melalui perata presisi, dan baru kemudian menyerahkannya ke stasiun pemotongan. Alat penyamaratakan tidak hanya sekedar meratakan permukaan. Ini melepaskan tekanan internal sehingga strip tetap rata setelah dipotong, yang penting karena blanko yang berubah bentuk setelah balok lewat tidak dapat diperbaiki lagi nanti.
Kepala Pemotongan, Penyusunan dan Hasil Material
Kepala laser bergerak di atas strip sementara material mengindeks atau bergerak terus menerus melalui zona pemotongan. Karena balok mengikuti program dan bukan kerangka cetakan, blanko dapat dirangkai rapat satu sama lain. Dari situlah banyak penghematan berasal. Pengosongan laser alas datar tradisional biasanya dimulai dengan blanko persegi panjang, yang dapat menyisakan potongan sekitar 2,4 inci di setiap sisinya sebelum blanko dipotong rata. Penyarangan yang diberi umpan koil menghilangkan sebagian besar limbah tersebut dan memungkinkan koil yang sama menghasilkan lebih banyak bagian jadi.
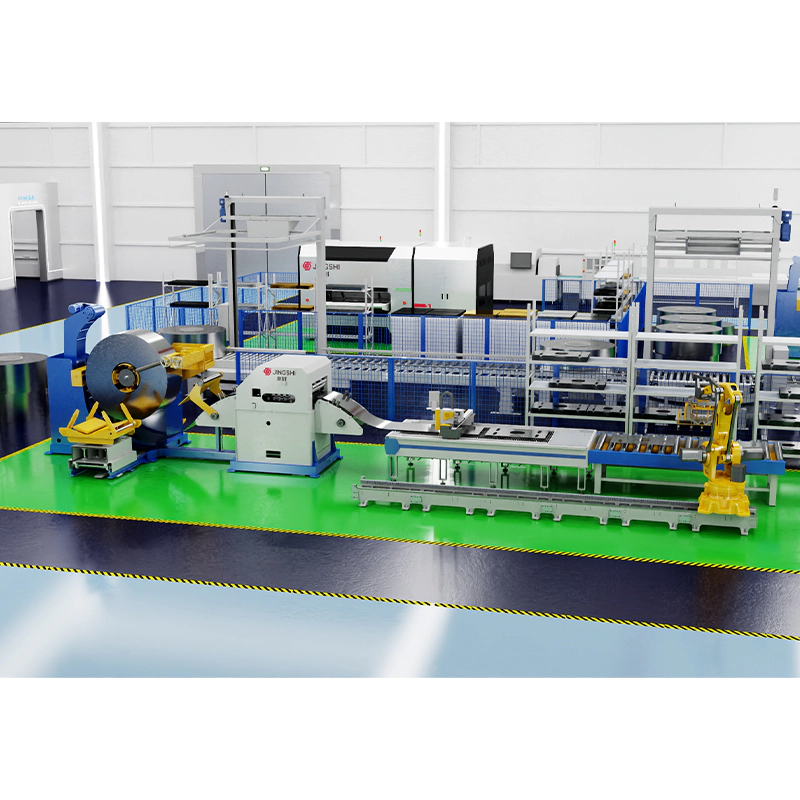 Garis Pengosongan Laser Perataan Decoiling Coil-Fed Sistem pengumpanan koil terintegrasi menggabungkan decoiling, perataan presisi, pengumpanan servo, pemotongan laser, dan penumpukan otomatis untuk mengubah rencana koil bersarang menjadi blanko jadi. Lihat Produk →
Penumpukan dan Penanganan Bagian
Setelah dipotong, blanko dipisahkan dan ditumpuk, seringkali dengan robot atau gantry yang mengangkatnya keluar dari garis. Potongan kerangka dilukai atau dipotong dan dikirim untuk didaur ulang. Semakin halus ujung garis ini berjalan, semakin besar kecepatan laser yang diterjemahkan menjadi keluaran.
Mengapa Peningkatan Kualitas Menentukan Akurasi Kosong
Jika kami dapat memberikan satu saran kepada siapa pun yang menentukan jenis peralatan ini, sarannya adalah: habiskan waktu untuk naik level sebanyak yang Anda habiskan untuk laser. Strip bergelombang mengubah jarak antara nosel dan material dari satu momen ke momen berikutnya, dan kepala pemotongan tidak pernah mendapatkan fokus stabil yang dibutuhkan. Hasilnya adalah lebar garitan yang tidak konsisten, sampah di bagian bawah, dan tepian yang bervariasi dari satu ujung kumparan ke ujung lainnya.
Stres sisa adalah masalah yang lebih tenang. Jika tidak dilepas sebelum dipotong, ia akan menyebar kembali saat garis tepinya selesai, dan benda kerja yang diukur rata sempurna di atas meja akan menggulung segera setelah diangkat. Pembentukan atau pengelasan hilir kemudian melawan kesalahan yang terjadi di hulu. Mesin perata hidraulik dengan penetrasi gulungan yang dikontrol secara tepat menangani tahap ini dengan benar, dan perbedaannya tampak pada kerataan blanko yang sudah jadi, bukan pada lembar spesifikasi apa pun.
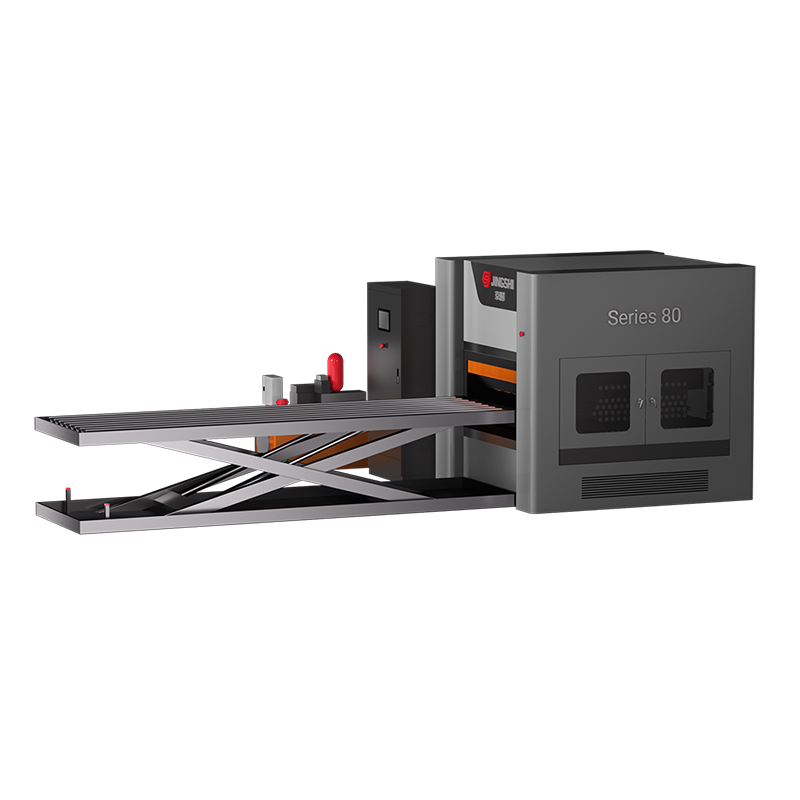
 Mesin Leveling Presisi Hidraulik Empat Kolom Seri JingShi 50 Perata presisi hidraulik menghilangkan tegangan internal dan lengkungan pada lembaran dengan ketebalan sedang, mendukung blanko yang lebih datar sebelum pemotongan laser atau pembentukan hilir. Lihat Produk →
Bahan dan Ketebalan: Apa yang Ditangani dengan Baik oleh Balok
Pengosongan laser nyaman dilakukan dengan baja ringan, baja paduan rendah berkekuatan tinggi, tahan karat, dan aluminium. Ketebalan adalah saat ekspektasi perlu disesuaikan. Alat pengukur yang tipis dan sedang memotong dengan cepat dan rapi, sedangkan pelat yang lebih berat memperlambat proses dan mendorong keekonomian kembali ke metode mekanis. Tabel di bawah ini adalah panduan kasar tentang perbandingan ketiga pendekatan umum tersebut.
| Aspek | Mati kosong | Pengosongan laser alas datar | Pengosongan laser yang diumpankan koil |
|---|---|---|---|
| Perkakas per bagian | Mati yang berdedikasi | Tidak ada | Tidak ada |
| Perubahan bentuk | Mati dan uji coba baru | Program baru | Program baru |
| Hasil materi | Bagus pada tata letak dadu bersarang | Kosong persegi panjang yang lebih rendah | Sarang yang tinggi dan rapat |
| Kondisi tepi | Tepi yang dicukur | Bersihkan tepi laser | Bersihkan tepi laser |
| Hasil | Sangat tinggi | Sedang | Tinggi pada ukuran tipis hingga sedang |
| Paling cocok | Program yang panjang dan stabil | Volume rendah, lembaran datar | Produksi kumparan fleksibel |
Dimana Teknologi Laser Blanking Sesuai dengan Produksi Nyata
Dalam praktiknya, teknik ini mendapatkan tempatnya di mana pun bentuk berubah lebih cepat daripada yang dimungkinkan oleh anggaran peralatan. Pemasok otomotif menggunakannya untuk panel bodi, braket struktural, dan pelindung panas, di mana satu platform dapat berbagi beberapa varian kosong — pola yang sering kita lihat di produksi suku cadang otomotif dan sepeda motor . Pembuat kabinet listrik, produsen komponen elevator, dan produsen peralatan menghadapi tekanan yang sama: banyaknya nomor suku cadang, volume sedang, dan sedikit kesabaran dalam waktu pengerjaan perkakas.
Industri yang lebih berat mempunyai versi pertanyaannya sendiri. Ketika toleransi ketebalan dan kerataan pelat meningkat, mesin perata pelat tebal yang bekerja di depan stasiun pemotongan biasanya merupakan investasi yang lebih masuk akal daripada mendorong laser melampaui jangkauan nyamannya.
Beyond Blanking: Sisa Garis
Garis blanking jarang merupakan satu-satunya peralatan yang dibutuhkan pabrik. Banyak pabrikan memasangkannya dengan garis potong memanjang untuk bagian persegi panjang yang dicukur, atau dengan garis decoiling, perataan, dan pelubangan gabungan yang pembentukannya mengikuti pemotongan. Konfigurasi ini perlu dipahami sebelum mengambil keputusan pembelian, dan kami telah menulis penjelasan yang lebih mendetail pengosongan laser yang diumpankan koil dan cara pembuatan garis .
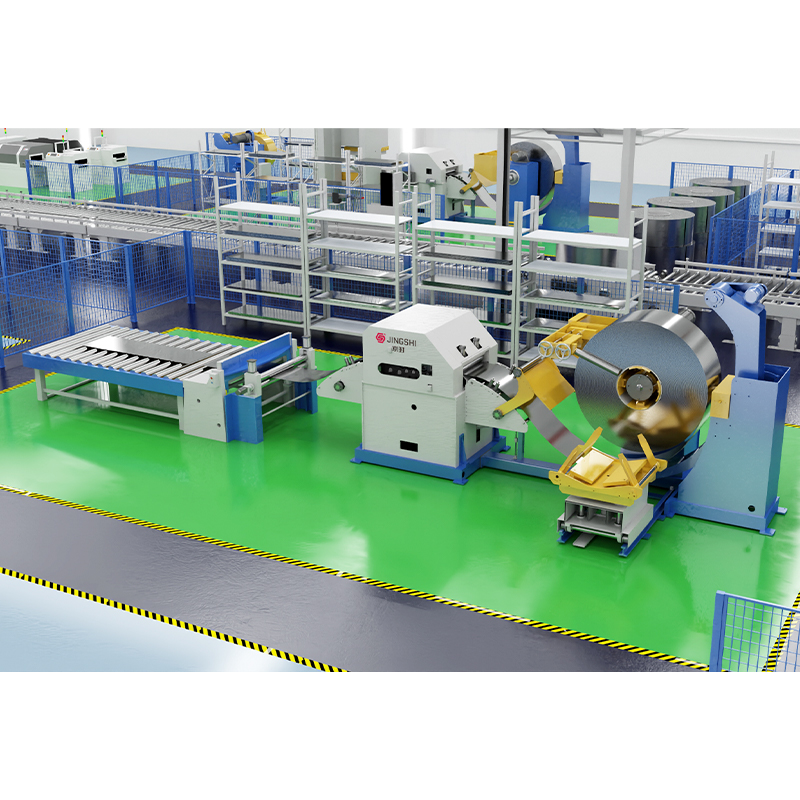 Garis Potong-ke-Panjang Pengumpan Pelurus Decoiler Presisi Tinggi Lini CTL otomatis menggabungkan pelepasan gulungan, perataan presisi, pengumpanan servo, dan pemotongan berkecepatan tinggi untuk produksi potongan-panjang aluminium dan baja tahan karat yang akurat. Lihat Produk →
Pertanyaan untuk Ditanyakan Sebelum Anda Berkomitmen
- Kerataan apa yang sebenarnya dibutuhkan oleh produk saya? Spesifikasi perataan harus mengikuti bagiannya, bukan brosur mesin.
- Bahan apa yang paling tebal yang secara realistis akan saya jalankan selama lima tahun ke depan?
- Berapa banyak nomor bagian yang berubah per tahun? Jumlah tersebut, lebih dari volume, menentukan apakah fleksibilitas ada gunanya.
- Dapatkah saluran menangani lebar, berat, dan diameter dalam koil saya tanpa penanganan ekstra?
- Apa yang terjadi pada potongan dan blanko yang sudah jadi di akhir baris?
- Bagaimana peralatan akan diuji sebelum pengiriman — dengan material saya, atau dengan sampel standar?
Poin terakhir ini patut mendapat penekanan. Kerataan dan kualitas potongan paling mudah dinilai berdasarkan material yang sebenarnya Anda gunakan. Menguji setiap mesin untuk mengetahui kerataan bidang, perilaku muatan, dan kebisingan sebelum meninggalkan pabrik adalah kebiasaan yang kami anggap tidak dapat dinegosiasikan, karena lini yang hanya berkinerja baik pada stok demo belum benar-benar terbukti.
Teknologi laser blanking bukanlah pengganti setiap mesin press dan die di pabrik. Ini adalah jawaban yang berbeda untuk masalah tertentu: bagaimana membuat blanko dengan cepat ketika bentuknya terus berubah dan anggaran perkakas tidak membengkak. Ketika tahap perataan dirancang dengan benar dan garis dikonfigurasikan berdasarkan material asli Anda, hasilnya akan muncul di tempat yang penting — blanko yang lebih rata, potongan yang lebih sedikit, dan jadwal produksi yang tidak lagi menunggu cetakan.